图尔克案例分享 | 装配到下线,锂电模组PACK的每一站物料追溯怎么跟上节拍?
锂电应用案例分享
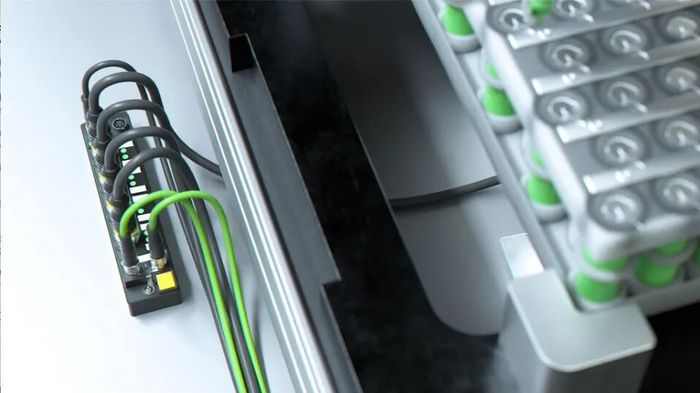
把镜头放到锂电模组 PACK 线上,而不是某一个焊接工位。电芯或模组上线后,要依次经过堆叠定位、串并联压装、线束连接、紧固或涂胶、绝缘与耐压检测、EOL 测试、返修确认和下线包装。每个装配环节都要回答同一个问题:眼前这个物料是谁,上一站做了什么,结果是否允许它进入下一站。
PACK 线的难点不在“能不能读”,而在点多、站杂、节拍快。若每个工位只把结果留在本站PLC或MES,靠批次号、时间戳或人工随行卡串起来,换型插单、载具错位、返修回流一多,实物和记录就容易脱钩。若每个读写点都单独拉一路IO-Link RFID,接口、电缆、调试和备件数量会跟着工位数一起涨;点位一多,线速还会被读写节拍拖住。
这条线更适合用图尔克 HF Bus Mode 方案:把密集读写点收敛到单个 RFID 端口。产品公开资料显示:最多可将 32 个读写设备用带预制电缆的 T 型连接器串到单个 RFID 端口上。地址自动分配,调试时间缩短;线路和端口少了,单点成本下降;读写头故障后更换同型号即可。总线带宽让产线维持原速,每个读写头还能读 EPROM 与 FRAM 两类载码体,新旧载具混用不必先统一一轮。
用法也要摆正:RFID在PACK线上不是只服务某个工位,而是贯穿每个装配环节的物料追溯。上线时写入/绑定物料身份;每过一个装配站,读写头按 PLC 节拍读取载码体,核对“是否允许进站”,并把该站关键结果、返修标记或放行状态写回;到检测与下线工位,再按累计记录决定放行、返修或隔离。质量记录从此跟着载具走,不靠事后补录。
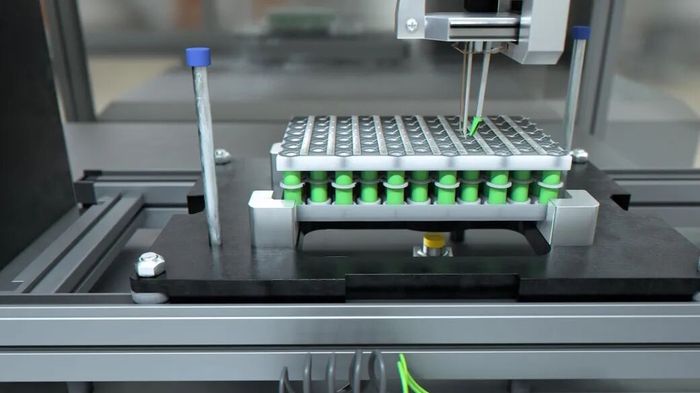
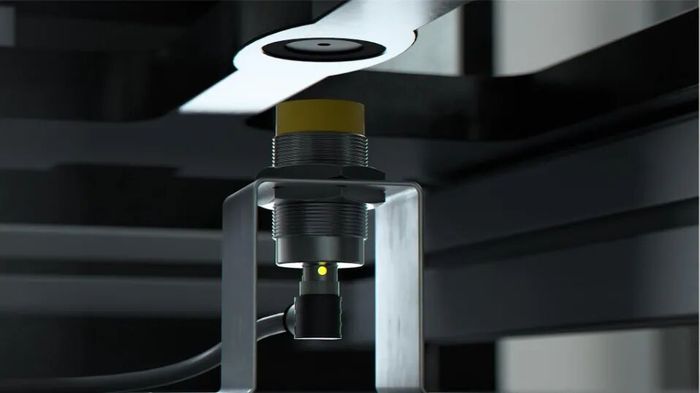
读动作建议由电感式传感器或工位到位信号触发。多个载码体同时进入不同读写头的感应区域时,由 PLC 建缓存,让各读写头依次执行;触发后仍读不到,“载码体异常/空进站”应成为可判定、可报警的信号,而不是把这批记录静默丢掉。这里要把规则说清:点位少、只做单点确认,用 IO-Link 接 RFID 是常见做法;点位密集又要维持线速,才使用 HF Bus Mode方案。它解决端口成本、布线规模和带宽限制,不替你建好 MES 侧追溯模型,工位编号、字段长度、判定规则、返修闭环仍要自己定。
往下是硬件链路:HF 载码体(TW-R30-B320、TW-R30-K2、TW-R30-K9),读写头(TN-M30-H1147/C53),以及 IP67 紧凑多协议接口 TBEN-S2-2RFID-4DXP,经 PROFINET 与 PLC 通信;换成 EtherNet/IP 或 Modbus TCP 也轻而易举。识别、状态、控制是三条并行的线,不必一次全上;先把 PACK 线最痛的装配追溯跑顺。
如果你的 PACK 线正在为物料快速精准追溯发愁,先做一件不花钱的事:把装配工位数与读写点数、节拍、要写进载码体的字段长度、载码体类型与安装方式、载具材质、PLC 协议、MES 接口列成一张表,再对照当前手册核对单端口可挂读写头数、读写距离等信息。表列清楚,就知道该从哪几个关键工位试点,以及是否直接按 HF Bus Mode 方案布局。
文章来源:图尔克
图片来源:图尔克
转载平台:微信公众号
责任编辑:朱晓裔
审 核 人:李峥
热点文章
-
中德协作机器人供需对接助力中国企业拓展欧洲市场
2026-11-17
-
新能源汽车产业数字化转型难点及对策研究
2026-11-16
-
虚拟自动化实现真实优势
2026-11-16
-
-
各位设计工程师同仁请注意:igus第13届manus奖的申报通道现已正式开启!
2026-11-18
-
半导体与人形机器人的“神经系统”
2026-11-16
-
机多用,稳定读码|西克 SEC200 五大应用揭秘
2026-11-19
-
解锁AI落地深水区:红帽开源生态赋能企业数字化跃迁 ——2025红帽论坛重磅发布车用OS
10月31日,以 “解锁・下一步” 为主题的2025红帽论坛暨媒体沟通会在北京JW万豪酒店盛大召开。红帽通过核心主旨演讲、重磅新品发布、权威报告解读及高层对话,全方位展现了其以开源技术破解行业痛点、引领企业数字化转型的实力与愿景,为 AI 时代的企业创新注入强劲动力。
作者:
-
敏捷创新 “中国加速2.0”
-
赋心智 启新程 | 访埃夫特董事长兼总经理游玮博士
-
【MM时光机】2024年度精彩瞬间大盘点 杂志篇
-
施耐德电气亮相CeMAT ASIA 为智能物流多维赋能
-
探索智能未来的下一步 ——第12届中国硬科技产业链创新趋势峰会暨百家媒体论坛成功举办